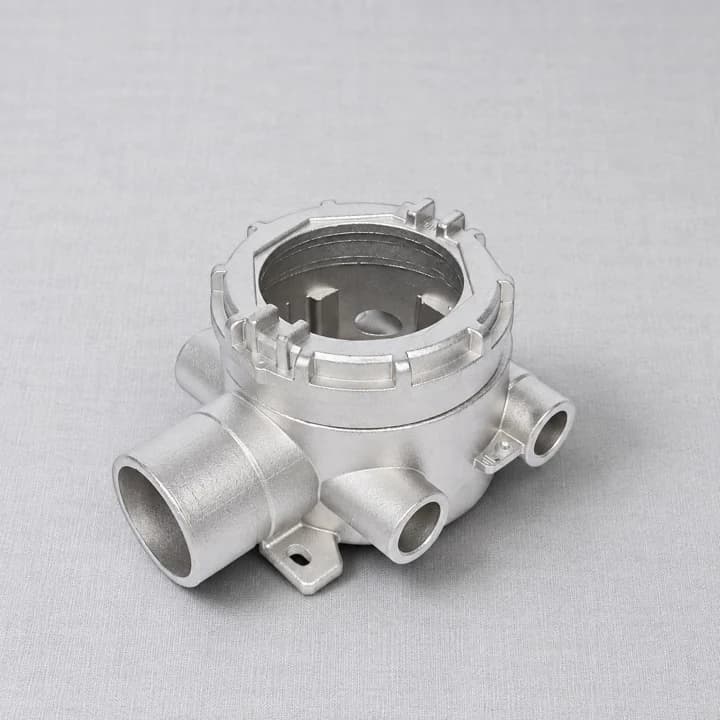
Boîtiers multiports
Corps circulaires avec une ouverture centrale, des ports latéraux et un rebord de montage environnant.
Des boîtiers ouverts aux supports de montage, explorez différentes formes pour votre pièce personnalisée.
Corps circulaires avec une ouverture centrale, des ports latéraux et un rebord de montage environnant.
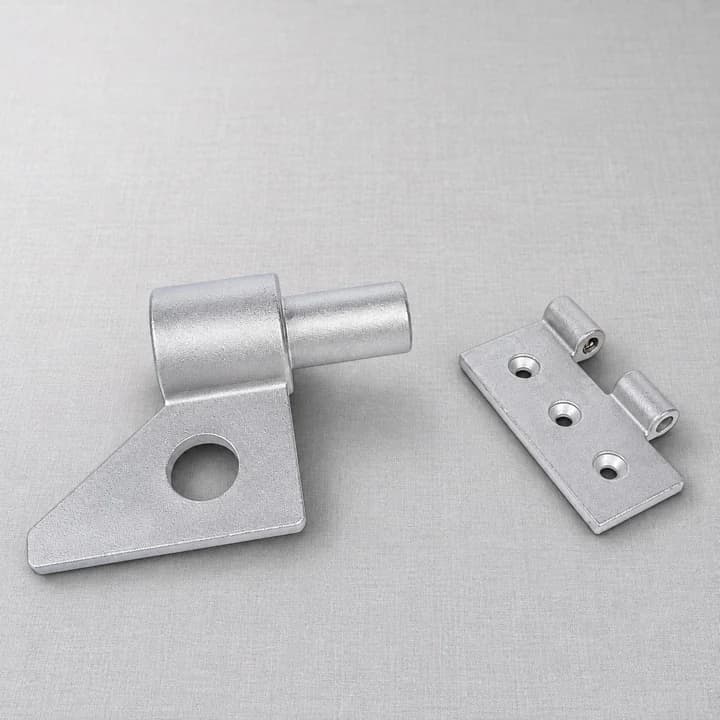
Formes de charnières jumelées avec vantaux de montage plats, trous de fixation et joint cylindrique.
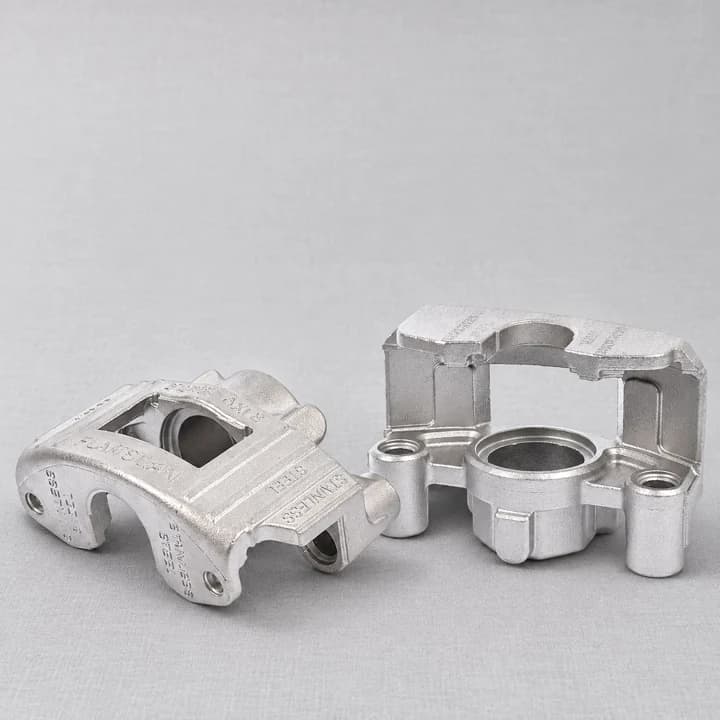
Formes de serrage ouvertes avec sièges circulaires, pattes surélevées et éléments de connexion.
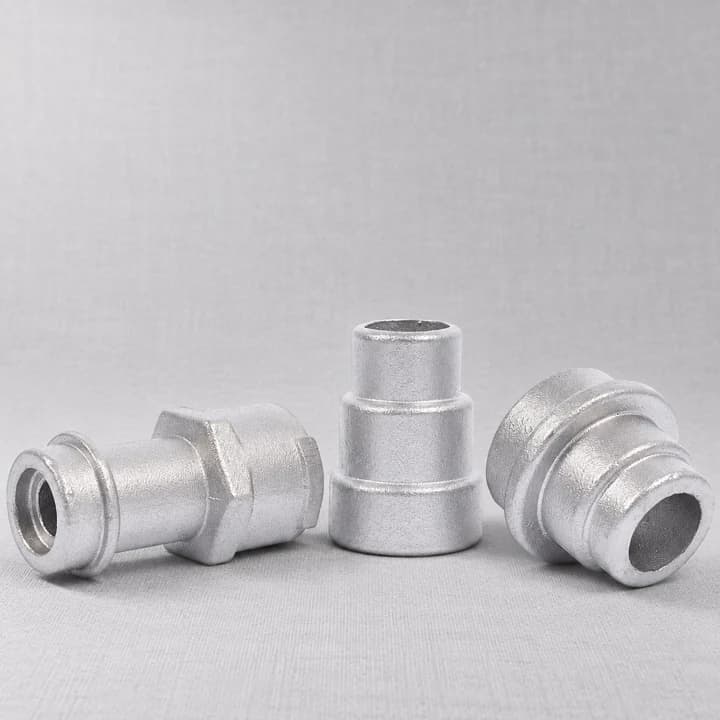
Profilés tubulaires combinant diamètres étagés, épaulements et ouvertures d'extrémité.
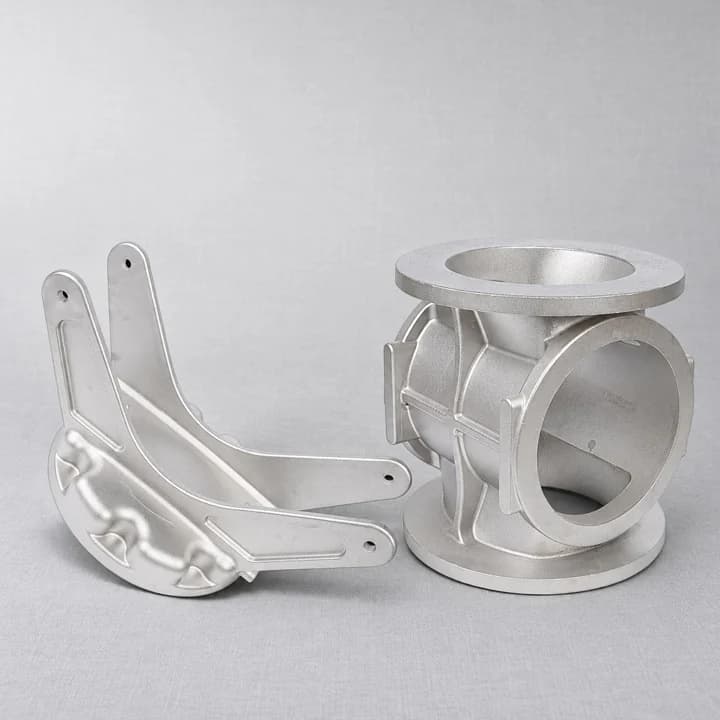
Supports nervurés et corps cylindriques ouverts avec faces de montage définies.
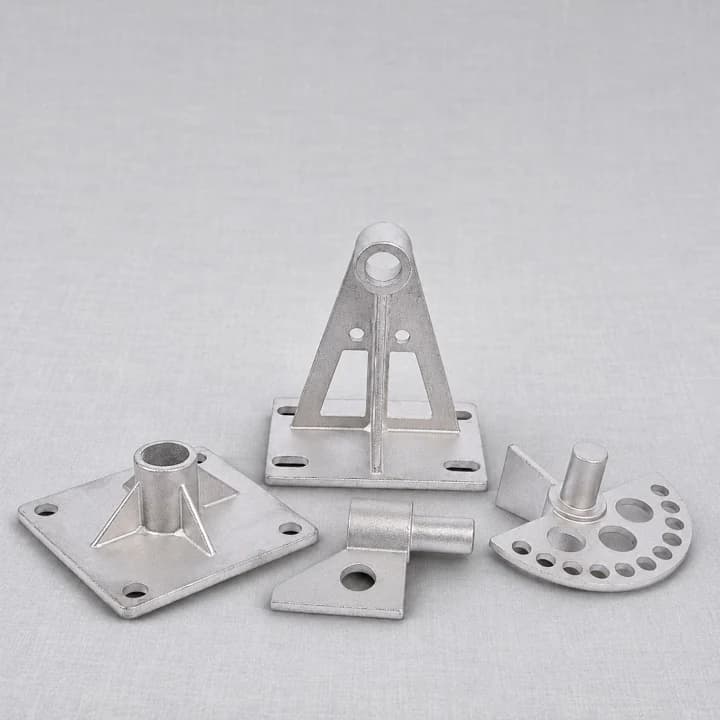
Bases plates, supports verticaux et plaques circulaires avec plusieurs positions de fixation.
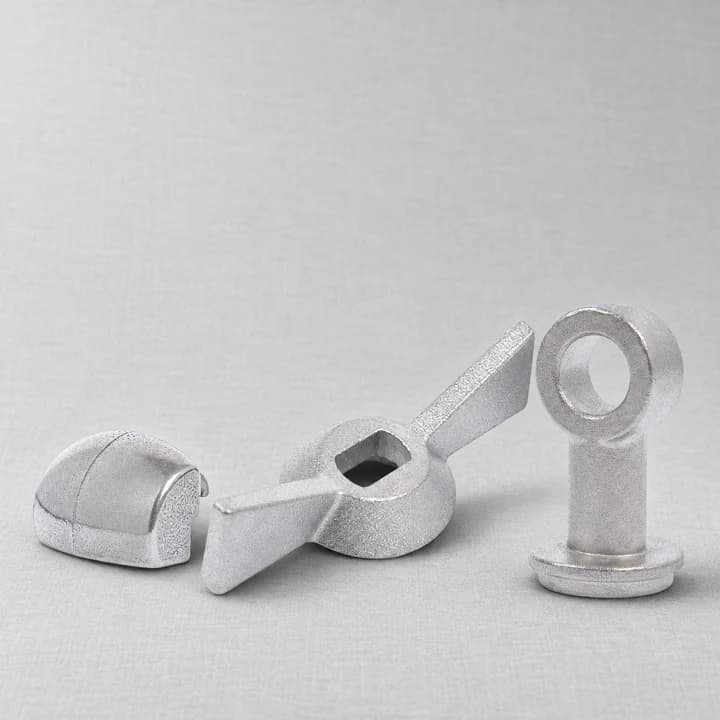
Extrémités en boucle et en forme d'œil reliées à des tiges, des colliers ou des corps de support compacts.
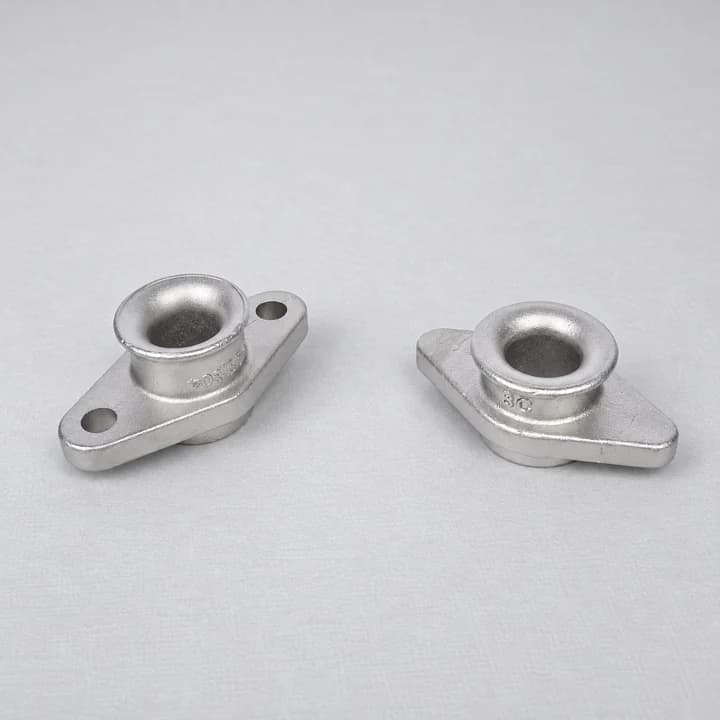
Ouvertures circulaires surélevées sur bases double face avec un trou de fixation à chaque extrémité.
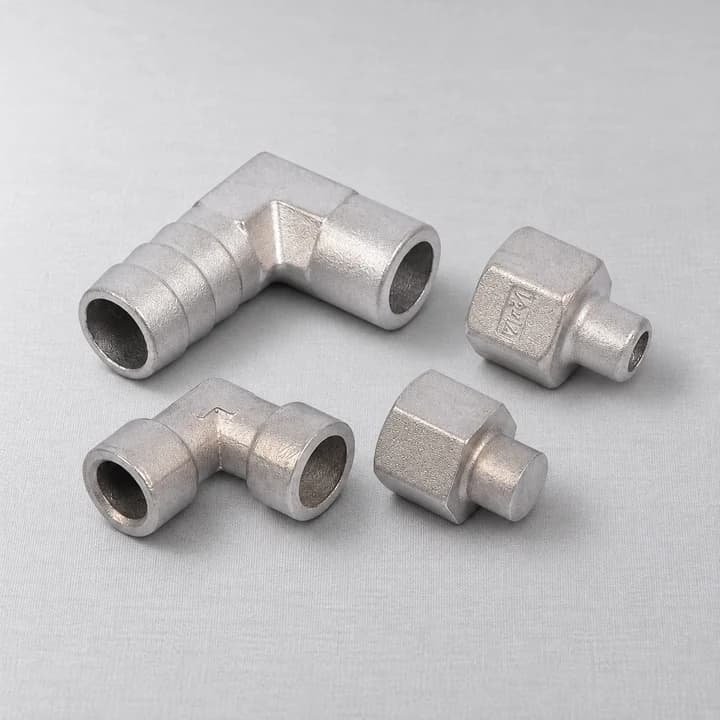
Formes de connecteurs coudées et droites avec extrémités ouvertes et profils de corps étagés.
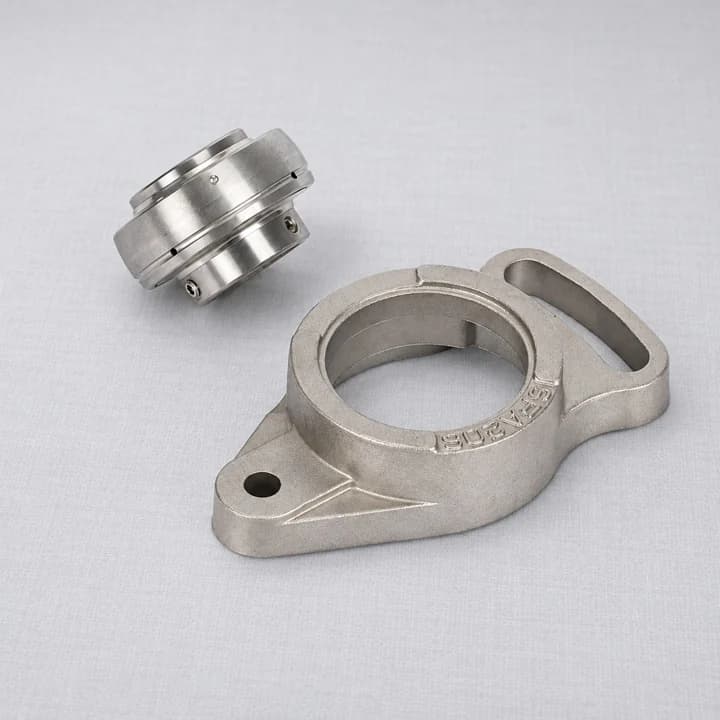
Corps en forme d'anneau avec larges brides de montage et pattes de fixation saillantes.
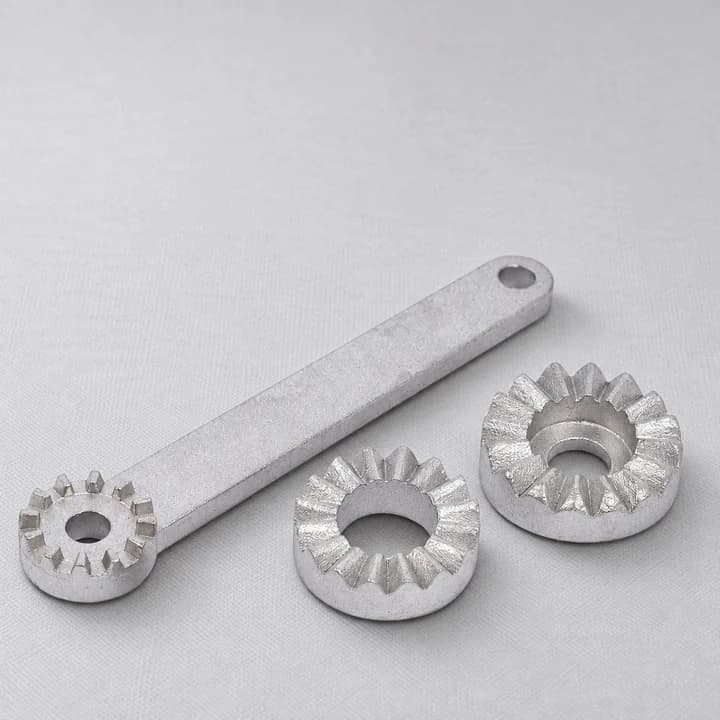
Faces circulaires dentelées et profil de bras assorti pour les assemblages spécifiques aux dessins.
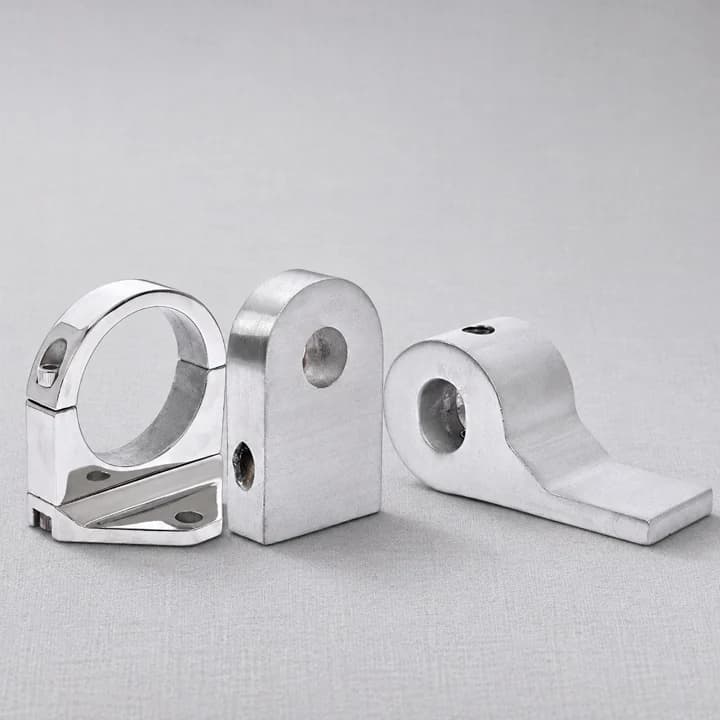
Cosses verticales à ouvertures circulaires et bases renforcées dans plusieurs configurations.
Les noms décrivent les formes photographiées. Le matériau final, les dimensions, la portée de fabrication et l'adéquation sont examinés par rapport à votre dessin.
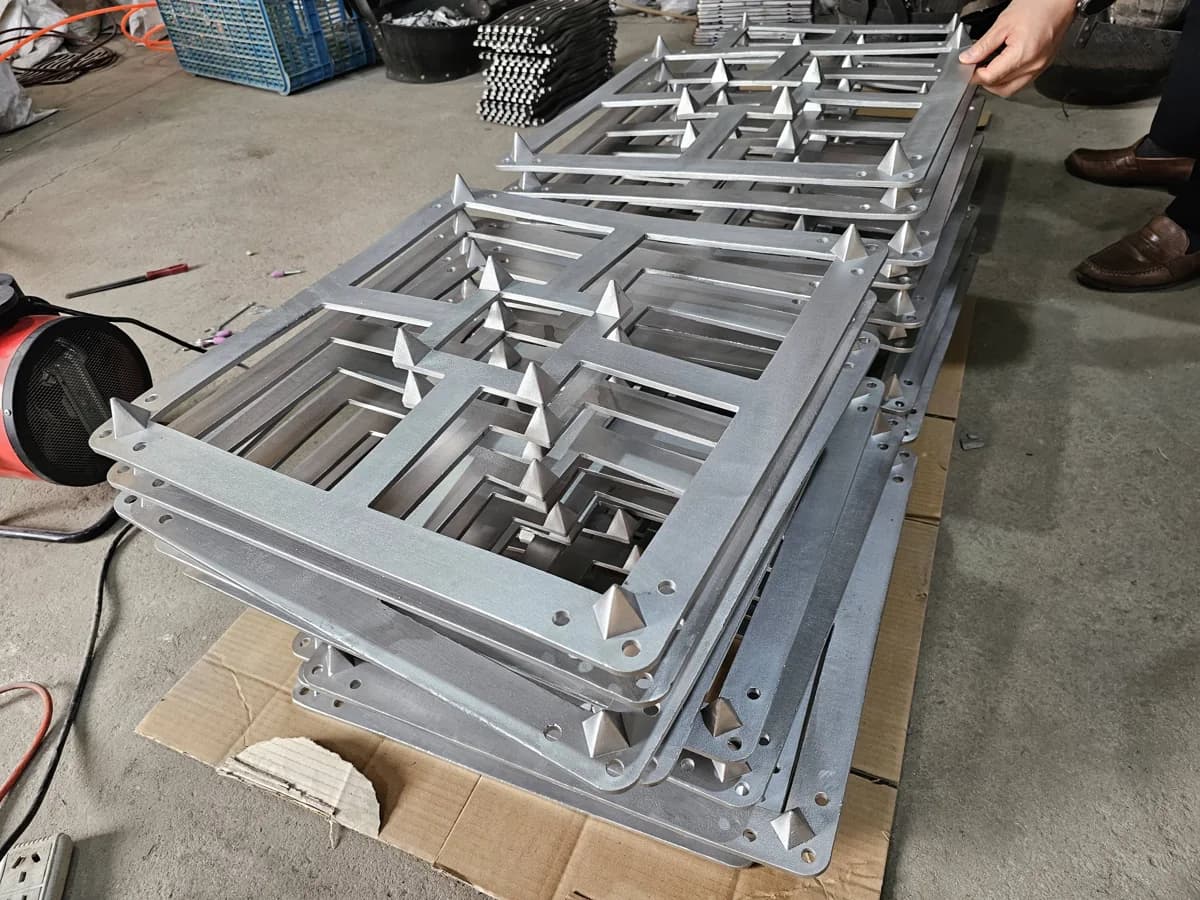
La fonderie à cire perdue utilise un modèle de cire jetable et un moule en céramique pour créer le corps métallique. Cela vaut la peine d'évaluer les pièces comportant des nervures, des bossages, des profils courbes ou plusieurs éléments connectés.
Pour les faces d'accouplement, les alésages et les filetages nécessitant un travail supplémentaire, l'usinage CNC peut suivre le moulage. Le dessin détermine quelles caractéristiques restent telles que moulées et lesquelles nécessitent un usinage.
Explorez le moulage et l'usinage →Un parcours typique de fonderie de précision, illustré de photographies de notre atelier.
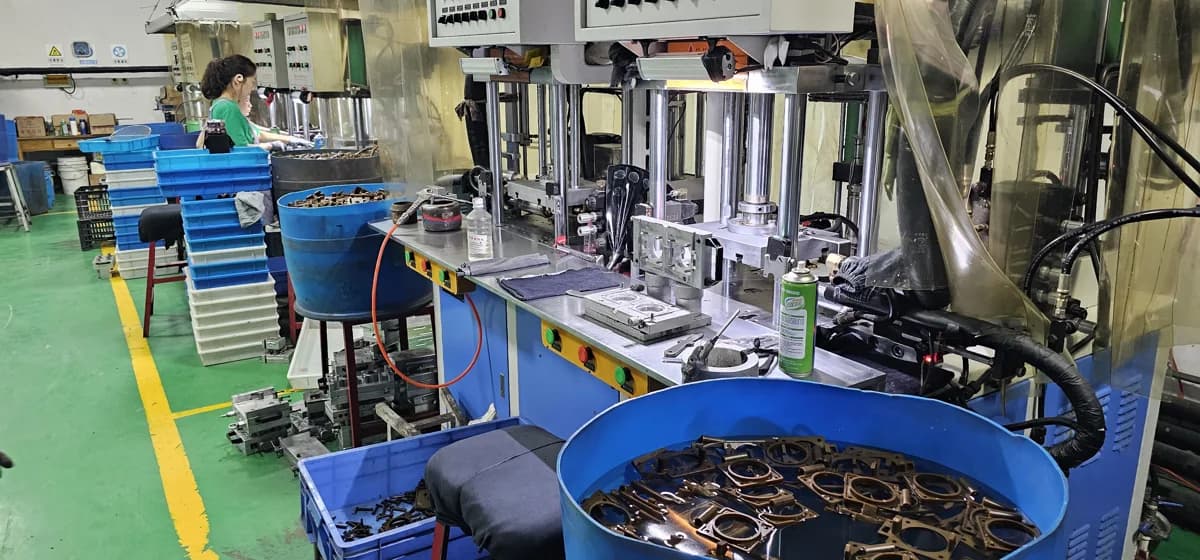
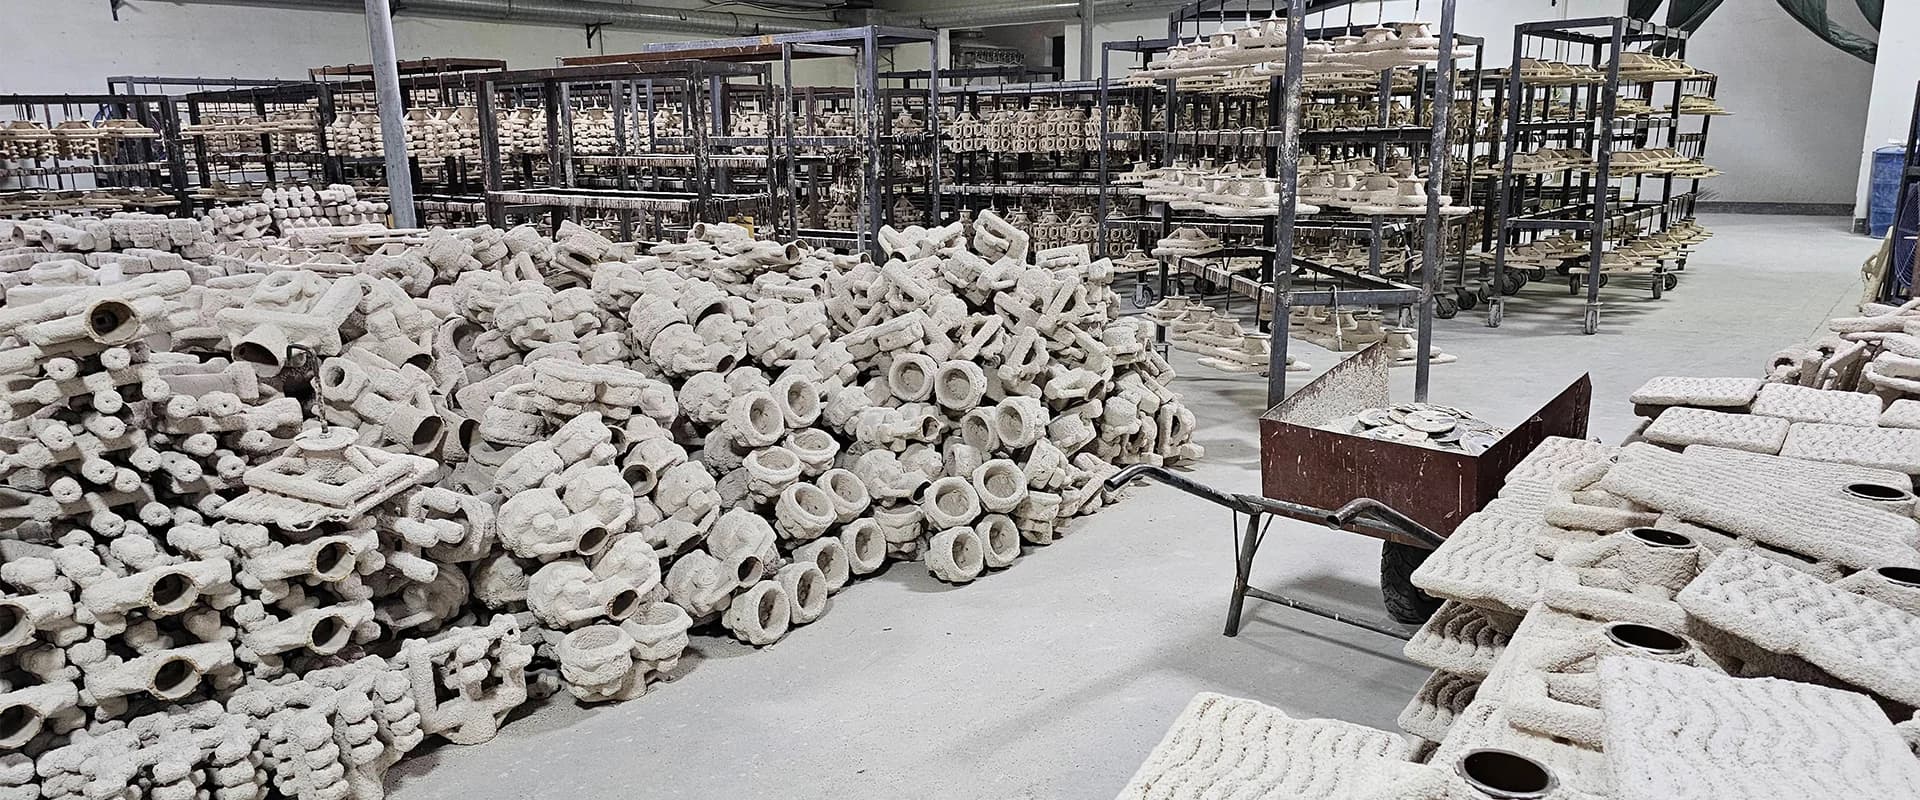
La géométrie convenue des composants est reproduite en cire à l'aide d'un outillage. La forme du motif et les caractéristiques destinées à un usinage ultérieur sont prises en compte avant la production.
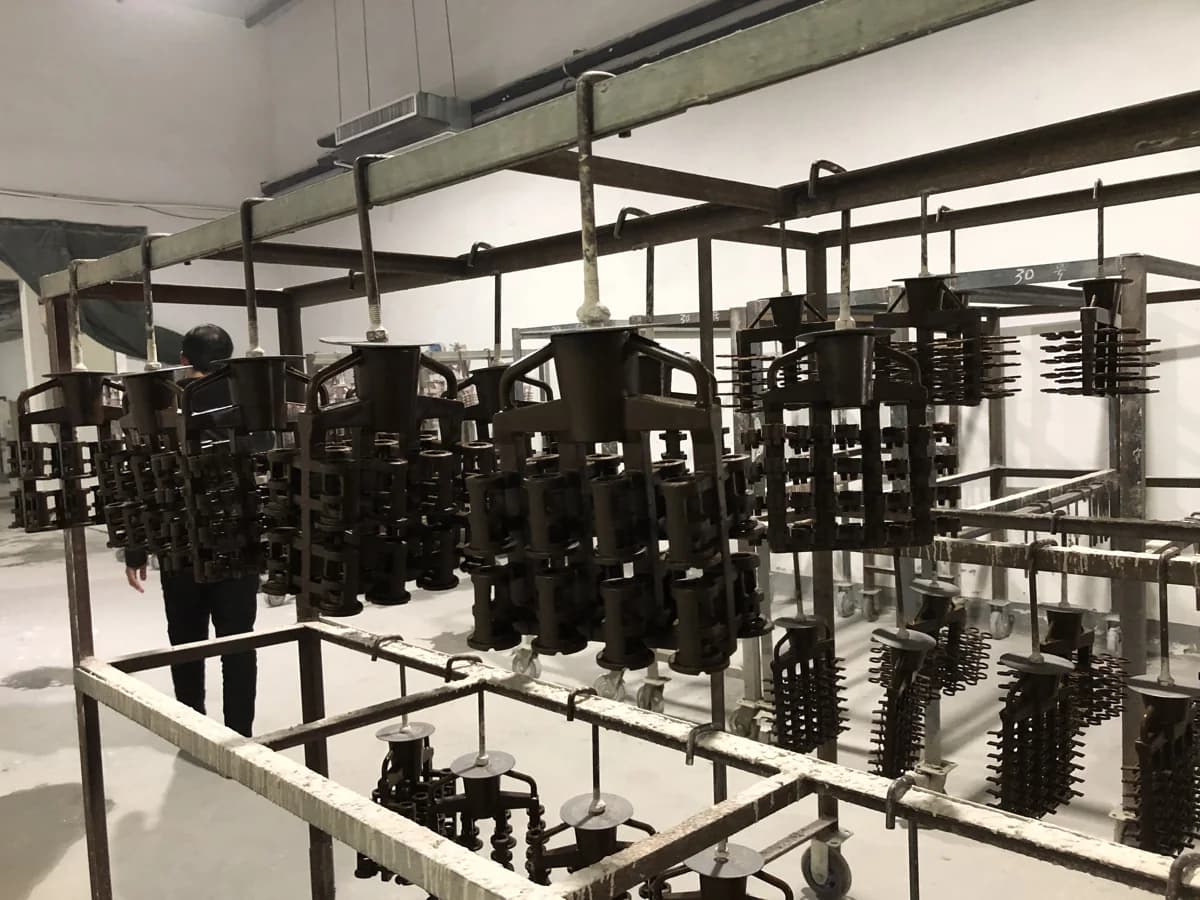
Les motifs en cire sont attachés à un système de glissières pour former un arbre. Cela crée les canaux à travers lesquels le métal atteindra les cavités des pièces individuelles.
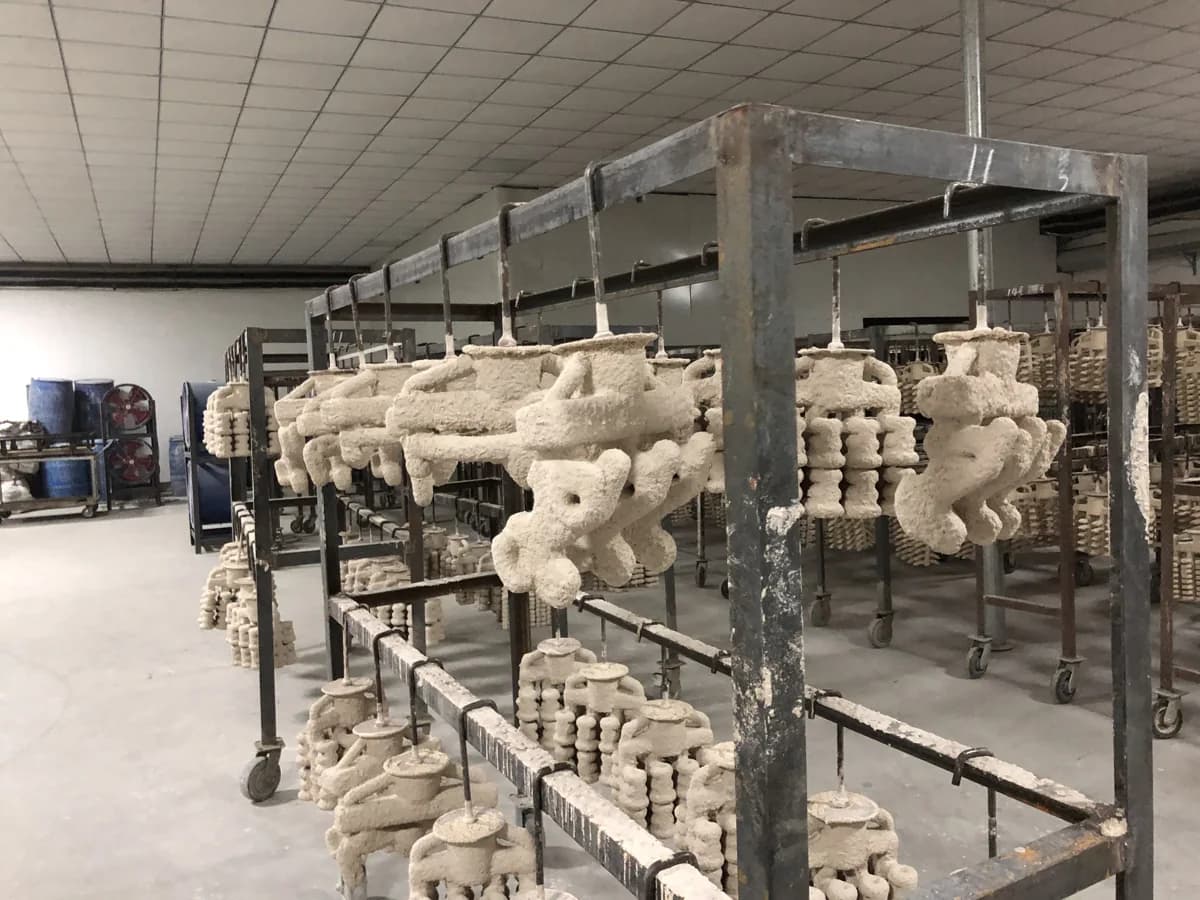
La grappe de modèles en cire est enduite de barbotine céramique et de grains réfractaires, puis séchée. Les couches successives forment la carapace qui recevra le métal lors de la coulée.
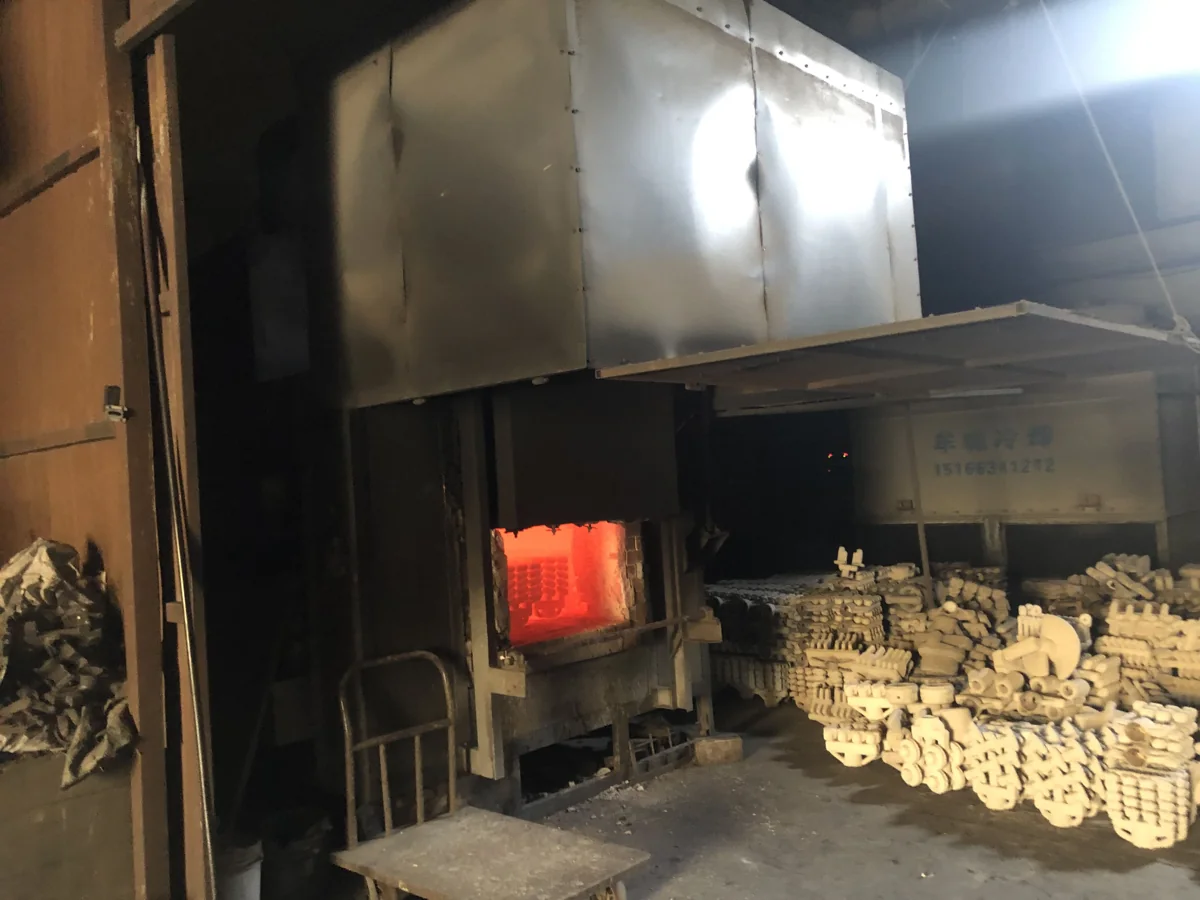
La cire est retirée pour laisser un moule creux. La coque est cuite et préparée pour le métal en fusion, qui remplit les cavités et peut se solidifier.
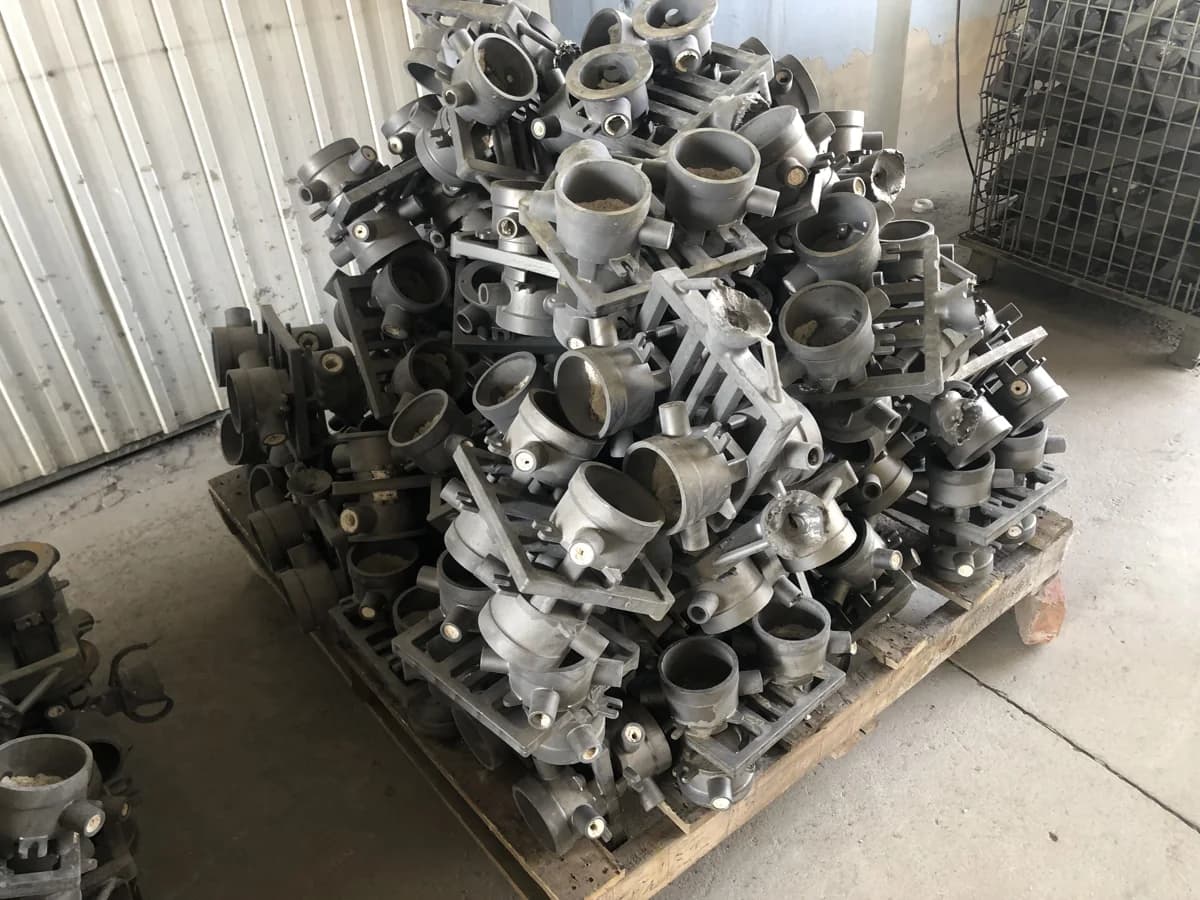
Après refroidissement, la coque en céramique est retirée. Les pièces moulées individuelles sont séparées du système de glissières et les zones de porte restantes sont terminées.
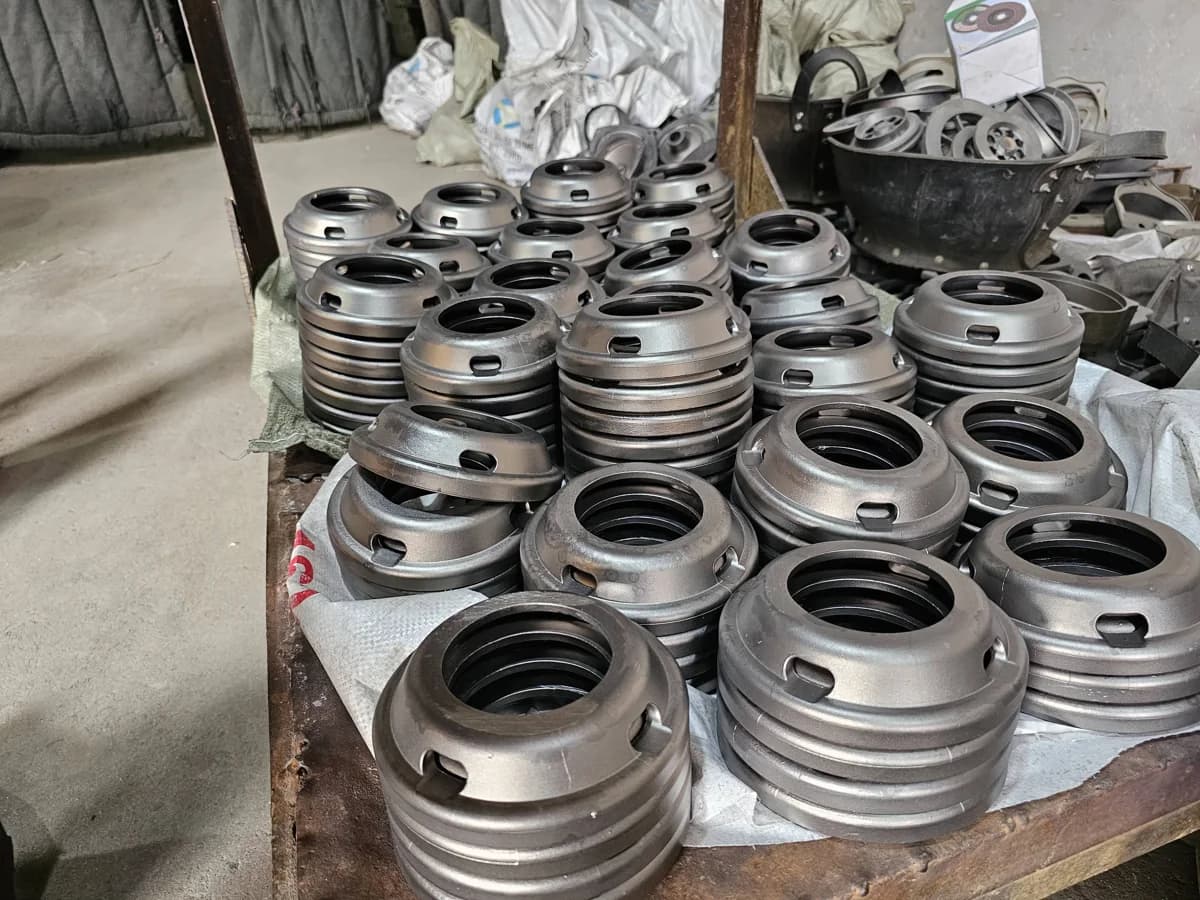
Lorsque cela est spécifié, le tournage, le fraisage, le perçage ou le taraudage complètent les caractéristiques sélectionnées. Les dimensions applicables et les filetages internes sont vérifiés par rapport aux exigences d'inspection convenues.
La séquence explique le processus général de la cire perdue. L'outillage, les détails du processus, les opérations supplémentaires et les exigences d'acceptation sont convenus pour chaque projet.
Le matériau, les caractéristiques usinées et l’inspection doivent être examinés ensemble avant qu’une commande ne soit passée.
Les nuances 304, 316 et 316L sont disponibles pour les projets de moulage. La désignation officielle du moulage, la norme et la documentation des matériaux de support sont convenues pour la commande.
Revoir les matériaux en acier inoxydable →Identifiez les références, les surfaces de contact, les alésages et les filetages. La surépaisseur de coulée, l'accès à l'usinage et la géométrie finie requise sont évalués par rapport au dessin.
Coordonner la fonderie et l’usinage CNC →Les pieds à coulisse permettent de contrôler les dimensions adaptées à cette méthode ; les tampons filetés permettent de contrôler les filetages intérieurs correspondants. Un rapport de contrôle qualité usine peut être fourni pour le périmètre convenu.
Voir notre démarche d'inspection →Partagez votre dessin 2D ou votre modèle 3D et expliquez la fonction de la pièce, ses caractéristiques critiques et ses besoins en matière de documentation. Les tolérances, la quantité commandée et le délai de livraison sont évalués pour votre projet.
Ceux-ci sont évalués pour chaque dessin et projet. Incluez vos dimensions critiques, la quantité requise et la date cible afin que nous puissions discuter de la faisabilité et des conditions du devis.
Des pieds à coulisse sont utilisés pour les contrôles dimensionnels applicables et des tampons filetés pour les filetages internes applicables. Un rapport d'inspection de qualité en usine peut être fourni. Spécifiez les dimensions et les exigences du rapport à examiner avant de commander.
Oui. Le moulage à modèle perdu et l'usinage CNC sont des services indépendants. La nécessité d'un usinage ultérieur est examinée par rapport à votre dessin.
Partagez votre dessin et vos exigences. Discutons de la voie de fabrication.